алуминиумски тркаласе широко користени во автомобилската индустрија поради нивната лесна конструкција, привлечен изглед и одлична флексибилност во дизајнот. Сепак, постигнувањето мазна, униформна завршна обработка со висок сјај бара внимателна контрола на процесите на подготовка на површината, брусење, полирање и завршна обработка.
Без разлика дали целта е да се отстранат трагите од машинската обработка, да се елиминираат помали површински несовршености, да се подобри изгледот на користено тркало или да се добие огледален финиш на новопроизведено тркало, изборот на соодветни абразивни материјали и опрема за полирање е од суштинско значење.
Ова упатство објаснува како да се полираат алуминиумски легирани тркала, споредува вообичаени абразивни материјали, ги опишува главните методи на полирање и дава практични препораки за постигнување постојан квалитет на површината и во работилнички и во индустриски производствени средини.
1. Разбирање на површините на алуминиумските легури на тркалата
Пред да изберете абразивен или полирачки метод, важно е да се идентификува состојбата на материјалот на тркалото и постојната завршна обработка на површината. Различните површински третмани бараат различни методи на обработка.
1.1 Голи алуминиумски тркала од легура
Голите површини од алуминиумски легури може да покажуваат траги од обработка, лесна оксидација, гребнатини или нерамни текстури на површината. Овие површини често може да се подобрат преку прогресивно шмирглање, механичко полирање или соодветни процеси на масовно завршување.
Главната цел е да се отстранат површинските дефекти без прекумерно отстранување на материјал или менување на оригиналната геометрија на тркалото.
1.2 Машински обработени или дијамантски сечени тркала
Дијамантски сечените тркала обично имаат прецизно обработена алуминиумска површина што создава светла метална површина. Нивната рефлективна завршница се добива првенствено со контролирана CNC обработка со алатка за дијамантско сечење, а не само со конвенционално абразивно полирање.
Доколку површината е оштетена, враќањето на оригиналниот изглед може да бара специјализирана опрема за обновување на површината на тркалата. Прекумерното шмирглање или полирање може да го промени моделот на обработка и да отстрани премногу материјал.
1.3 Обоени или проѕирно премачкани тркала
Многу алуминиумски тркала имаат обоени, прашкасто премачкани или проѕирни површини. Во овие случаи, полирањето треба да се изврши на премазот, а не директно на алуминиумската подлога, под услов премазот да остане недопрен и погоден за полирање.
Доколку премазот е лупен, длабоко изгребан или оштетен, повторното лакирање може да бара професионално отстранување и повторно нанесување на премазот. Абразивното пескарење мора внимателно да се контролира за да се избегне оштетување на подлогата на тркалото или компромитирање на нејзиниот димензионален интегритет.
1.4 Хромирани или специјално завршени тркала
Хромираните, анодизираните и другите специјално обработени тркала бараат третман специфичен за материјалот. Агресивните абразиви можат да го оштетат површинскиот слој и да создадат дефекти што не можат да се поправат со обично полирање.
Важно:Секогаш идентификувајте го површинскиот третман на тркалото пред да започнете. Процес погоден за гол алуминиум може да не биде соодветен за обложени, позлатени или дијамантски сечени тркала.
2. Главни фази на полирање на алуминиумски тркала
Професионалното полирање на алуминиумски тркала генерално вклучува неколку фази. Точниот редослед зависи од почетната состојба на површината, потребната завршна обработка, дизајнот на тркалата и методот на производство.
Чекор 1: Чистење и инспекција
Започнете со отстранување на прашина од сопирачките, нечистотијата од патот, маснотиите и другите загадувачи со средство за чистење компатибилно со материјалот и облогата на тркалото.
Проверете го тркалото за:
- Гребнатини, корозија, оксидација и траги од машинска обработка
- Оштетување на облогата, лупење или промена на бојата
- Брусови и остри рабови околу машински обработените елементи
- Претходни поправки или знаци на структурни оштетувања
Напукнатите, свитканите или структурно оштетените тркала треба да ги процени квалификуван специјалист за поправка на тркала. Козметичкото полирање не е замена за структурна инспекција или поправка.
Чекор 2: Подготовка на површината и отстранување на дефекти
За гола алуминиумска легура, подготовката на површината може да вклучува шмирглање, контролирано брусење или механичка завршна обработка.
Почетниот абразив треба да се избере според длабочината на дефектите. Погрубите абразиви можат побрзо да отстранат подлабоки траги, но исто така оставаат поизразени гребнатини и отстрануваат повеќе материјал.
Поради оваа причина, агресивното брусење треба да биде ограничено на областите и операциите што го бараат тоа. Избегнувајте непотребно отстранување на материјал од спиците на тркалата, рабовите, површините за монтирање и другите прецизни елементи.
Чекор 3: Прогресивно абразивно брусење
Откако ќе се решат поголемите дефекти, се користат прогресивно пофини абразиви за да се намалат гребнатинките оставени од претходната фаза.
Типичен рачен процес може да користи неколку степени на абразивна хартија од силициум карбид, движејќи се од соодветна груба класа кон пофини степени како што се P400, P600, P800, P1000, P1500 и P2000 или пофини, во зависност од подлогата и барањата за завршна обработка.
Ова е илустративна секвенца, а не универзална спецификација. Почетната зрнеста структура, средните чекори и конечната оценка на шмирглање треба да се одредат според почетната состојба на површината и системот за полирање.
Секоја фаза мора да ги отстрани гребнатинките од претходната фаза пред да се премине на следната. Прескокнувањето на оценките може да го зголеми времето на полирање и да остави видливи дефекти во конечната завршна обработка.
За сложени геометрии на тркалата, флексибилните абразивни материјали и соодветните рачни алатки можат да помогнат во достигнувањето на закривени површини и тесни вдлабнатини. Потребна е грижа за одржување на постојан притисок и избегнување на заоблување на рабовите или менување на оригиналниот профил.
Чекор 4: Механичко полирање
Откако површината ќе биде доволно рафинирана, механичкото полирање може да ја подобри рефлективноста и да ја намали видливоста на фините гребнатини.
Заедничката опрема вклучува:
- Машини за полирање со променлива брзина
- Тркала за полирање од памук или ткаенина со шиење
- Соодветни полирирачки влошки и соединенија
- Наменски машини за полирање тркала за производствени средини
Масата за полирање треба да биде компатибилна со алуминиумската легура и избраниот систем за полирање. За почетно полирање може да се користат груби маси, додека пофини маси се користат за конечно осветлување.
Прекумерниот притисок, големото триење или несоодветните брзини на ротација може да предизвикаат локализирано прегревање, размачкување, промена на бојата или нерамномерен сјај. Користете ги препорачаните поставки од производителот на опремата за полирање и избегнувајте прекумерно натрупување на топлина.
Чекор 5: Конечно чистење и заштита на површината
По полирањето, отстранете ги остатоците од полирање и проверете го целото тркало под конзистентно осветлување.
Во зависност од наменетата примена, конечната површина може да бара компатибилен проѕирен слој, заштитен слој или друг завршен третман. Голиот полиран алуминиум може да оксидира или да го изгуби својот изглед за време на употребата, па затоа соодветниот систем за заштита треба да се избере според потребната издржливост и услови за одржување.
3. Кои абразивни материјали се погодни за полирање на алуминиумски тркала?
Различните абразивни материјали служат за различни намени. Најсоодветниот избор зависи од тоа дали операцијата вклучува отстранување на дефекти, подготовка на површината, прецизно брусење, масовно доработување или конечно полирање.
3.1 Силициум карбид (SiC)
Силициум карбид е тврд абразив кој широко се користи при шмирглање, брусење и завршна обработка.
Црн силициум карбиднајчесто се користи во абразивна хартија, производи за брусење и одредени процеси на завршна обработка.Зелен силициум карбидсе користи и во прецизно брусење и специјализирани абразивни апликации.
За завршна обработка на алуминиумски тркала, силициум карбидната абразивна хартија е често корисна за прогресивно рачно шмирглање бидејќи е достапна во широк спектар на големини на зрнеста маса и може да се користи во соодветни системи за влажно или суво шмирглање.
Лабавите зрна од силициум карбид може да се користат и во инженерските абразивни процеси, но тие не треба автоматски да се третираат како замена за абразивна хартија или средство за полирање.
Алуминиумот е релативно мек и може да биде склонен кон оптоварување, размачкување и вградување на абразивни честички. Затоа, изборот на абразив, подмачкувањето, чистењето и контролата на процесот се важни.
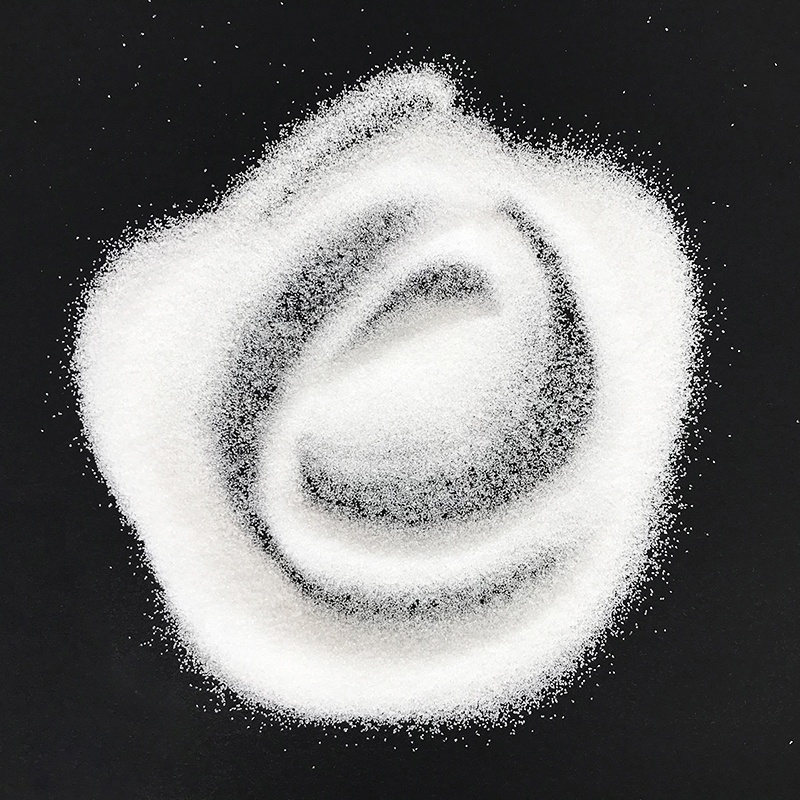
3.2 Бела фузирана алумина (WFA)
Бела стопена алумина е абразив од алуминиум оксид со висока чистота, познат по својата цврстина и остри карактеристики на сечење. Широко се користи во абразивно пескарење, брусење и подготовка на површини.
Потенцијалните примени во производството или реставрацијата на тркала вклучуваат избрани операции за чистење и подготовка на површината каде што е соодветно контролирано абразивно дејство.
Сепак, белата стопена алумина обично не е примарен материјал за постигнување на конечна огледална завршница на алуминиумските тркала. Конвенционалното абразивно пескарење со WFA генерално произведува мат или текстурирана површина, наместо полиран метален изглед.
Доколку WFA се користи за подготовка на површината, големината на зрнестата маса, притисокот на пескарење, растојанието на млазницата, времето на изложеност и состојбата на подлогата мора внимателно да се контролираат. Процесот треба да се валидира на тест парче пред да се третира готовиот диск.
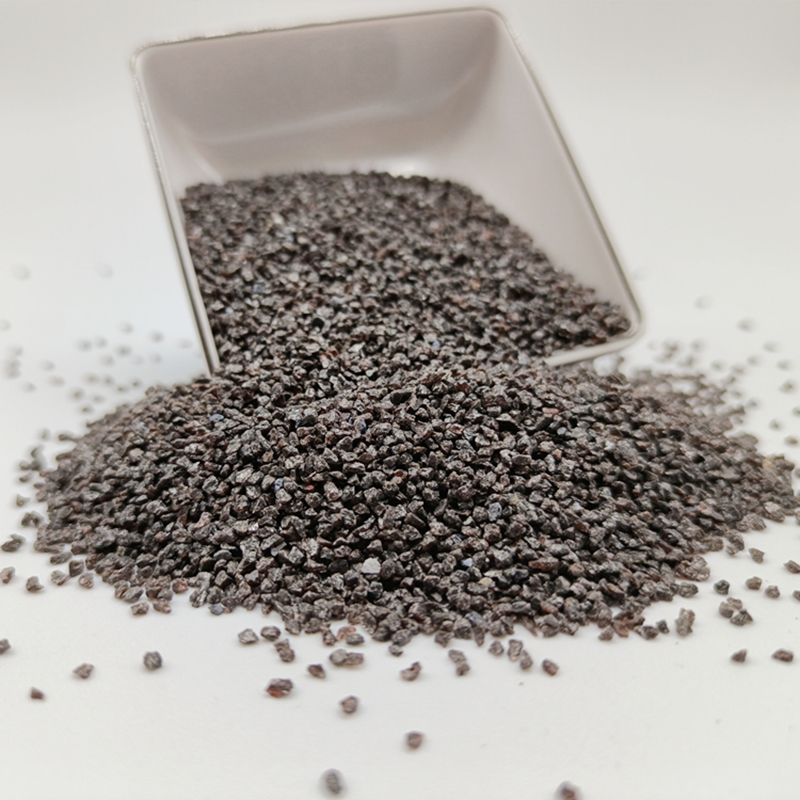
3.3 Кафеава фузирана алумина (BFA)
Кафеава стопена алуминае цврст, издржлив абразив од алуминиум оксид, кој најчесто се користи кај брусилки, абразивно пескарење и подготовка на површини за тешки услови.
Неговата цврстина и економичност го прават погоден за многу индустриски абразивни апликации. Сепак, за завршна обработка на алуминиумски тркала, соодветноста на BFA зависи од процесот и посакуваната состојба на површината.
Грубото абразивно пескарење може да предизвика груба површина и може да создаде дефекти што бараат дополнителна завршна обработка. Затоа, не е директна замена за фино шмирглање или полирање кога е потребна завршна обработка со висок сјај.
3.4 Абразиви за полирање со алуминиум оксид
Фини абразиви од алуминиум оксидможе да се вклучи во полирирачки соединенија, абразивна хартија и други производи за завршна обработка.
Нивните перформанси зависат од големината на честичките, обликот на честичките, концентрацијата на абразивот, врзивното средство или носачот и својствата на алуминиумската легура што се обработува.
Фината алумина може да поддржи контролирани операции на завршна обработка, но самата големина на честичките не го одредува конечниот сјај. Полирачката подлога, формулацијата на соединението, притисокот, брзината и подготовката на површината се подеднакво важни.
3.5 Полирирачки маси и средства за полирање
За конечно осветлување, наменски формулираните алуминиумски соединенија за полирање често се посоодветни од лабавите абразивни зрна.
Овие соединенија може да содржат фини абразивни честички во носач дизајниран за употреба со платнени тркала, полирирачки перничиња или автоматизирана опрема. Соодветното соединение зависи од потребната завршна обработка и системот за полирање.
Памукот и другите соодветни медиуми за полирање го обезбедуваат механичкиот контакт потребен за дистрибуција на смесата и рафинирање на површината. Изборот на смеса и состојбата на тркалото за полирање треба да се оценуваат заедно.
3.6 Пластични и керамички медиуми за завршна обработка
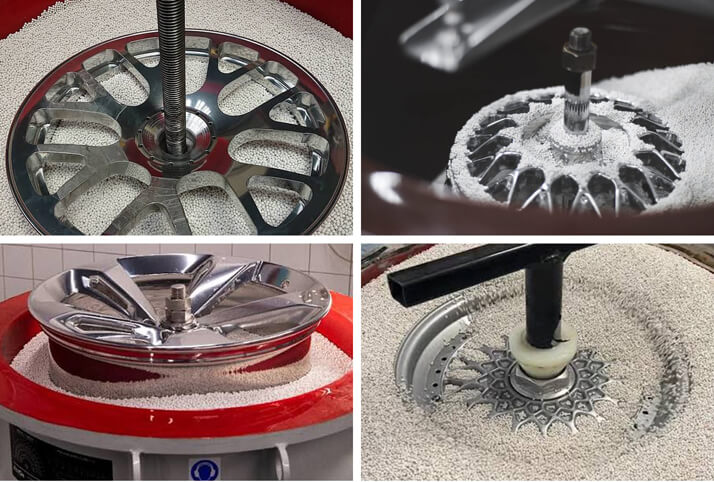
Пластичните и керамичките медиуми се користат во вибрациона завршна обработка, центрифугална завршна обработка и други процеси на масовна завршна обработка.
Пластичните медиуми може да бидат соодветни за понежно отстранување на стружења и површинска обработка на алуминиумски компоненти. Керамичките медиуми генерално обезбедуваат поагресивно дејство на сечење и може да бидат соодветни за одредени апликации што бараат поголемо отстранување на материјал.
Овие медиуми не се заменливи. Керамичките медиуми можат да бидат премногу агресивни за деликатни алуминиумски површини, додека пластичните медиуми може да не обезбедат доволно дејство на сечење за одредени дефекти.
За алуминиумските тркала, процесот мора да ја земе предвид големата површина, сложената геометрија на спиците, вдлабнатите карактеристики и ризикот од траги од медиумите или нерамна завршна обработка.
4. Како да ја изберете вистинската големина на абразивниот гранулат
Големината на абразивниот песок директно влијае на перформансите на сечење, грубоста на површината, отстранувањето на материјалот и количината на работа потребна во последователните фази на полирање.
| Фаза на процес | Типична абразивна опција | Главна цел |
|---|---|---|
| Првично отстранување на дефекти | Соодветна груба абразивна хартија или контролирано средство за мелење | Отстранете ги избраните дефекти |
| Средно брусење | Хартија од силициум карбид со средна зрнеста густина | Рафинирајте ја површината |
| Фино шмирглање | Фина силициум карбидна хартија, како што е P1000–P2000 каде што е соодветно | Намалете ги видливите гребнатини |
| Претходно полирање | Фино абразивно соединение или соодветен медиум за завршна обработка | Подгответе се за конечно осветлување |
| Конечно полирање | Фина смеса за полирање и тркало за полирање компатибилна со алуминиум | Подобрување на рефлективноста и сјајот |
Редоследот на нанесување на зрнестоста треба да се прилагоди на почетната состојба на површината. На пример, лесно изгребана површина може да бара само фино шмирглање и полирање, додека силно оштетена површина може да бара дополнителна подготовка.
Исто така е важно да се направи разлика помеѓу стандардите за абразивна зрнеста материја. FEPA P-ознаките за зрнеста материја за обложени абразиви, ознаките на зрната со врзан абразивен материјал и класификациите базирани на мрежа не се директно заменливи во секоја примена.
За производствени работи, потврдете го важечкиот стандард за градација со добавувачот на абразивни материјали и производителот на опрема.
5. Рачно полирање наспроти вибрациско финиширање наспроти автоматско полирање
Изборот на метод на полирање зависи од обемот на производство, геометријата на тркалата, барањата за површината и буџетот.
Рачно полирање
Рачното полирање најчесто се користи за поправки, тркала по мерка и локализирана завршна обработка.
Предностите вклучуваат флексибилност и релативно ниска инвестиција во опрема. Операторите можат да се концентрираат на специфични области и да го прилагодат процесот според состојбата на површината.
Сепак, рачното полирање е трудоинтензивно и може да даде неконзистентни резултати ако притисокот, брзината и времето на полирање се разликуваат кај операторите.
Вибрациона или масовна завршна обработка
Вибрациската завршна обработка може да биде корисна за одредени алуминиумски компоненти кои бараат отстранување на стружења, завршна обработка на рабови или рафинирање на површината.
Неговата соодветност за комплетни алуминиумски тркала зависи од капацитетот на машината, големината на медиумот, дизајнот на тела и геометријата на тркалата. Длабоките вдлабнатини и тесните простори може да бидат нерамномерно третирани, а контактот со медиумот може да создаде несакани траги.
Се препорачува проба на цело тркало пред да се воспостави производствен процес.
Автоматизирано механичко полирање
Автоматизираните системи за полирање можат да ја подобрат конзистентноста на процесот и пропусноста при ракување со повторувачки дизајни на тркала.
Сепак, прицврстувачите, патеките на алатите, контактниот притисок, брзината на полирање и испораката на соединението мора да бидат оптимизирани за геометријата на тркалото. Комплексните спици и вдлабнатите површини може да бараат специјализирани алатки или повеќе чекори на обработка.
CNC дијамантско сечење
За дијамантски сечени тркала, CNC обработката со алатка за дијамантско сечење е често примарниот метод што се користи за создавање прецизна, светла метална површина.
Овој процес е различен од конвенционалното абразивно полирање. Потребна е соодветна опрема, прецизно прицврстување, контролирани параметри на обработка и доволно преостанат материјал.
Доколку тркалото има оштетена површина со дијамантски исечен материјал, неопходна е професионална проценка за да се утврди дали е соодветно повторно лакирање.
6. Клучни параметри на процесот што влијаат на квалитетот на полирањето
Успешниот процес на завршна обработка на алуминиумски тркала зависи од повеќе од изборот на абразивен материјал.
Абразивна состојба:Истрошените, контаминираните или несоодветните абразиви можат да ја намалат ефикасноста на сечењето и да создадат нерамномерни гребнатини.
Контактен притисок:Прекумерниот притисок може да генерира топлина, да ги деформира деликатните делови и да предизвика нерамномерно отстранување на материјалот.
Ротациона брзина:Точната брзина зависи од машината за полирање, дијаметарот на тркалото, смесата и материјалот за полирање. Следете ги спецификациите на опремата наместо да применувате универзална брзина.
Управување со топлина:Алуминиумот добро спроведува топлина, но локализираното триење сепак може да предизвика прегревање, размачкување на соединенијата и промена на бојата на површината.
Чистење помеѓу фазите:Преостанатите груби абразивни честички можат да предизвикаат длабоки гребнатини за време на финото полирање. Чистете ја површината и алатите помеѓу фазите.
Контрола на геометријата:Рабовите на тркалата, профилите на спиците, површините за монтирање и другите прецизни карактеристики мора да ги задржат своите предвидени димензии и облик.
Повторливост:За индустриско производство, документирајте ги степените на абразивни материјали, поставките на опремата, времето на циклусите и критериумите за инспекција за да ја подобрите конзистентноста од серија до серија.
7. Чести проблеми при полирање на алуминиумски тркала
Проблем 1: Површината останува изгребана по полирањето
Ова често се случува кога претходната фаза на шмирглање не ги отстранила целосно подлабоките гребнатини или кога е прескокната абразивна оценка.
Препорачана акција:Вратете се на соодветната фаза на шмирглање, отстранете ги постоечките дефекти и продолжете со преостанатите оценки по ред. Исчистете го тркалото и алатките за полирање пред да преминете на пофин абразив.
Проблем 2: Завршната обработка изгледа матна наместо огледална
Можни причини се нецелосно рафинирање на површината, несоодветни средства за полирање, контаминирани тркала за полирање или неконзистентен контактен притисок.
Препорачана акција:Прегледајте ја последната фаза на шмирглање и системот за полирање. Користете смеса наменета за алуминиум и проверете дали површината е доволно мазна пред конечното полирање.
Проблем 3: Алуминиумската површина покажува размачкување или темни остатоци
Алуминиумот може да ги оптовари абразивните површини, а средствата за полирање може да остават остатоци кога се користат под несоодветни услови.
Препорачана акција:Проверете ја соодветноста на абразивот, чистотата на алатот, нанесувањето на смесата и работната температура. Користете компатибилни методи за чистење и избегнувајте прекумерен притисок.
Проблем 4: Вдлабнатите површини и спиците имаат нерамномерен сјај
Комплексната геометрија на тркалата може да го отежни рамномерниот контакт, особено со опрема за рачно полирање или масовно доработување.
Препорачана акција:Оценете помали алатки за полирање, соодветни флексибилни абразиви или наменски алатки. Проверете го целото тркало под постојано осветлување за да ги идентификувате областите на кои им е потребна дополнителна завршна обработка.
Проблем 5: Површината изгледа светла, но брзо кородира
Голиот полиран алуминиум може да развие оксиден слој и може да биде засегнат од соли од патот, влага и хемикалии за чистење.
Препорачана акција:Изберете компатибилен заштитен слој или завршна обработка и воспоставете соодветни процедури за чистење и одржување.
8. Инспекција на квалитетот по полирањето
Професионалниот процес на завршна обработка треба да вклучува дефинирани критериуми за инспекција.
Важните проверки на квалитетот вклучуваат:
- Визуелен изглед:Проверете дали има гребнатини, замаглување, промена на бојата, остатоци од соединенија и нерамномерен сјај.
- Грубост на површината:Користете соодветен метод за мерење на грубоста кога се наведени нумерички барања за површината.
- Конзистентност на сјајот:Мерете го сјајот каде што е потребно, користејќи конзистентен метод на мерење и соодветни референтни стандарди.
- Димензионален интегритет:Потврдете дека критичните димензии, површините за монтирање и оригиналните профили не се компромитирани.
- Состојба на обложување:За премачкани тркала, проверете ја адхезијата, покриеноста и видливите дефекти според применливата спецификација за премаз.
- Чистота:Уверете се дека абразивните остатоци и средствата за полирање се отстранети од површината и вдлабнатите површини.
За повторено производство, документирана постапка за инспекција и репрезентативни референтни примероци можат да помогнат во одржувањето на конзистентни резултати.
9. Безбедносни мерки при полирање на алуминиумски тркала
Полирањето на тркалата и абразивната завршна обработка вклучуваат ротирачки машини, честички во воздухот, бучава и потенцијално опасни остатоци.
Следете ги упатствата за работа на производителот на опремата и важечките барања за безбедност на работното место.
Клучните мерки на претпазливост вклучуваат:
- Носете соодветна заштита за очи и друга лична заштитна опрема специфична за задачата.
- Користете соодветна локална издувна вентилација или вшмукување прашина за шмирглање, брусење и абразивно пескарење.
- Изберете респираторна заштита врз основа на проценката на ризикот и важечките прописи.
- Држете ги рацете, облеката и лабавите предмети подалеку од ротирачките тркала за полирање и опремата што се движи.
- Правилно прицврстете го работниот дел и проверете ги алатките за полирање пред употреба.
- Следете го безбедносниот лист со податоци за средството за полирање и избегнувајте некомпатибилни хемикалии за чистење.
- Не користете обична опрема за абразивно пескарење на завршено тркало без да ја потврдите соодветноста на процесот и да ги заштитите критичните површини.
Алуминиумската прашина може да претставува опасност од запалива прашина под одредени услови. Собирањето прашина, одржувањето на просторијата и спречувањето на пожар мора да бидат дизајнирани за материјалот и процесот што се користат.
10. Како да изберете добавувач на абразивни материјали за завршна обработка на алуминиумски тркала
При набавка на абразиви за полирање тркала или подготовка на површини, купувачите треба да ја проценат техничката способност на добавувачот, наместо да избираат производ само по цена.
Важни размислувања вклучуваат:
Конзистентна распределба на големината на честичките:Стабилното градирање помага да се одржи предвидливо однесување на сечење и квалитет на површината.
Соодветност на производот:Абразивот мора да одговара на операцијата, без разлика дали станува збор за пескарење, брусење, шмирглање, отстранување на струготини или прецизна завршна обработка.
Техничка документација:Спецификациите на производот, применливите стандарди за оценување и релевантните документи за квалитет им помагаат на купувачите точно да ги споредуваат материјалите.
Пример за тестирање:Тестирањето на репрезентативни делови од алуминиумска легура помага да се потврди изгледот на површината, времето на обработка, потрошувачката на абразивни материи и компатибилноста со опремата.
Стабилност на снабдувањето:Доследниот квалитет на производот и сигурната испорака се важни за работилниците и индустриските производствени линии.
Во XINLI Abrasives, испорачуваме абразивни материјали за низа индустриско брусење, пескарење и подготовка на површини, вклучувајќи бела стопена алумина, кафеава стопена алумина и силициум карбид. Можеме да разговараме за барањата за големина на честичките и да обезбедиме соодветни примероци за тестирање за да им помогнеме на клиентите да го проценат абразивот пред да нарачаат поголема количина.
Соодветниот абразив секогаш треба да се избере според самиот процес на завршна обработка и бараниот површински резултат.
11. Често поставувани прашања
П1: Може ли белата фузирана алумина да се користи за полирање на алуминиумски тркала?
Белата стопена алумина првенствено се користи за брусење, абразивно пескарење и подготовка на површини. Може да биде погодна за одредени операции на подготовка, но конвенционалното пескарење со WFA генерално произведува мат или текстурирана површина, наместо огледален финиш. Фините соединенија за полирање и соодветните системи за полирање се обично посоодветни за конечно осветлување.
П2: Дали силициум карбидот е погоден за полирање на алуминиумски тркала?
Да. Абразивната хартија од силициум карбид најчесто се користи за прогресивно шмирглање и површинско рафинирање на соодветни голи алуминиумски површини. Точната секвенца на зрнестост зависи од почетната состојба и целната завршна обработка. Лабавите зрна од SiC треба да се користат само во процес дизајниран за таа абразивна форма.
П3: Може ли абразивното пескарење да произведе огледална завршница на алуминиумските тркала?
Конвенционалното абразивно пескарење генерално создава мат или текстурирана површина. Обично се користи за чистење или подготовка, а не како последен чекор на полирање на огледалото. Високосјајната завршница обично бара прогресивно рафинирање на површината и механичко полирање или специјализирана машинска обработка за дијамантски сечени тркала.
П4: Која е најдобрата абразивна зрнеста маса за полирање на алуминиумски тркала?
Не постои единствен најдобар степен на зрнестост за секое тркало. Може да бидат потребни покрупни абразиви за отстранување на дефектите, додека прогресивно пофините класи ги намалуваат гребнатинките пред конечното полирање. Почетната класификација треба да се избере според состојбата на површината, материјалот и барањата за завршна обработка.
П5: Дали на обоените алуминиумски тркала им е потребен ист процес на полирање како и на голите алуминиумски тркала?
Не. Боените или тркалата со проѕирна облога бараат процес компатибилен со облогата. Агресивното шмирглање или пескарење може да ја отстрани или оштети завршната обработка. Ако облогата е лупена или оштетена, можеби ќе биде потребно професионално повторно лакирање пред полирање или нанесување нов слој.
П6: Како можам да постигнам конзистентен огледален финиш на алуминиумските тркала?
Започнете со правилна подготовка на површината, постепено отстранувајте ги гребнатинките, чистете помеѓу фазите на абразија и користете компатибилна алуминиумска смеса за полирање и систем за полирање. Контролирајте го притисокот, брзината и топлината, а потоа проверете ја површината под конзистентно осветлување. За дијамантски сечени тркала, можеби ќе биде потребна специјализирана CNC обработка.
Заклучок
Полирањето на алуминиумски легирани тркала бара координиран пристап кон подготовката на површината, изборот на абразив, прогресивно брусење, механичко полирање и финална заштита. Абразивите од силициум карбид се корисни за многу операции на шмирглање и рафинирање, додека белата стопена алумина и кафеавата стопена алумина почесто се поврзуваат со избрани процеси на брусење и подготовка на површината. Фините соединенија за полирање и соодветните системи за полирање се генерално посоодветни за постигнување на завршна обработка со висок сјај.
Најефикасниот процес зависи од легурата на тркалото, постојниот премаз, состојбата на површината, геометријата, обемот на производство и барањата за конечен изглед. Со усогласување на абразивниот материјал со точната фаза на обработка и валидирање на процесот преку тестирање на примероци, производителите и специјалистите за поправка можат да ја подобрат конзистентноста на површината, да ја намалат потребата од преработка и да постигнат посигурни завршни резултати.
Барате соодветни абразиви за подготовка на алуминиумски површини или индустриска завршна обработка? Контактирајте ги XINLI Abrasives за да разговарате за вашата примена, барањата за големина на честички и опциите за тестирање на примероци.