Со растечкото усвојување на технологијата за паметен дом и зголемената побарувачка за врвна архитектонска декорација, пазарот за паметни LED огледала за бања, уметнички огледала со анти-отсјај и декоративни огледала по нарачка брзо се шири. Сепак, за време на пескарењето со огледала, преработувачите на производи од понизок рафиниран процес честопати се соочуваат со проблеми како што се ниска ефикасност на отстранување на задниот слој, кршење и кршење на стаклените рабови, нееднаков пренос на светлина, претерано груби пескарени површини и контаминација со железо.
Како добавувач на површински третман и абразивни раствори, овој напис дава систематска анализа на клучните примени на огледалното пескарење - отстранување на премаз од задната страна за пропустливост на светлината и уметничко глазирање од предната страна - опфаќајќи избор на абразивен материјал, усогласување на големината на зрното, притисок при пескарење и избор на млазници за да им помогне на преработувачите да ја подобрат ефикасноста на производството и приносот на готовиот производ.
1. Основни апликации и принципи на процесот
Огледалното пескарење е процес на површинска обработка што користи компримиран воздух за движење на абразиви како што сеКафеава фузирана алумина, Бела фузирана алуминаили стаклени зрнца со голема брзина на предната или задната површина на огледалото, со што се менуваат неговите оптички и површински карактеристики.
Во зависност од површината за обработка и посакуваниот резултат, огледалното пескарење генерално може да се подели на две главни примени:
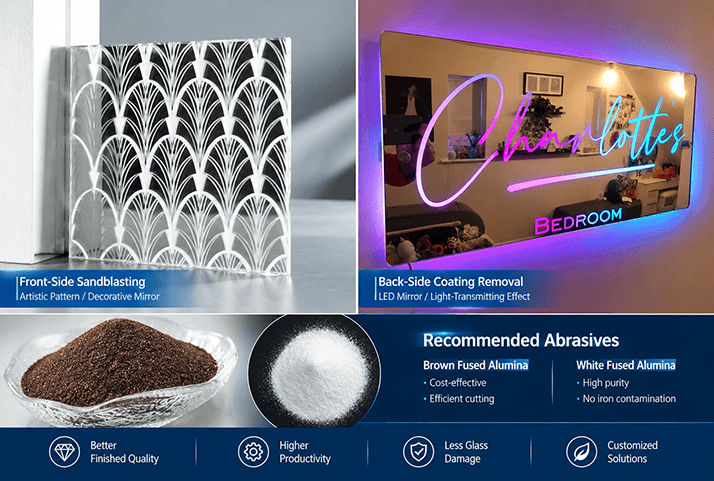
1.1 Пескарење на задната страна / Отстранување на премаз за LED паметни огледала
Принцип на процес:Абразивното пескарење се користи за отстранување на слојот од сребрена смола и рефлективниот сребрен слој од задната страна на огледалото, со што се открива проѕирната стаклена подлога.
Главни апликации:Овој процес се користи за создавање области што пропуштаат светлина, како што се LED светлосни канали, икони за контрола на допир и прозорци во паметните огледала во бањата. Кога LED ленти се инсталираат зад огледалото, светлината може да помине низ погодените области, создавајќи мек и рамномерен ефект на пропуштање светлина.
1.2 Предна глазура за уметнички, анти-отсјајни и декоративни огледала
Принцип на процес:За заштита на областите кои не бараат обработка се користи шаблон или фолија за гравирање, додека абразивот се нанесува директно на предната површина на стаклото за да се создаде микроскопска рапава површина со дифузна рефлексија.
Главни апликации:Овој процес може да се користи за креирање шари, логоа, ефекти против отсјај и мат површини отпорни на отпечатоци од прсти со префинета тактилна завршница.
2. Избор на абразивен материјал: Балансирање на квалитетот и трошковната ефикасност
Различните апликации за огледално пескарење имаат значително различни барања за тврдост на абразивот, чистота и перформанси на сечење.
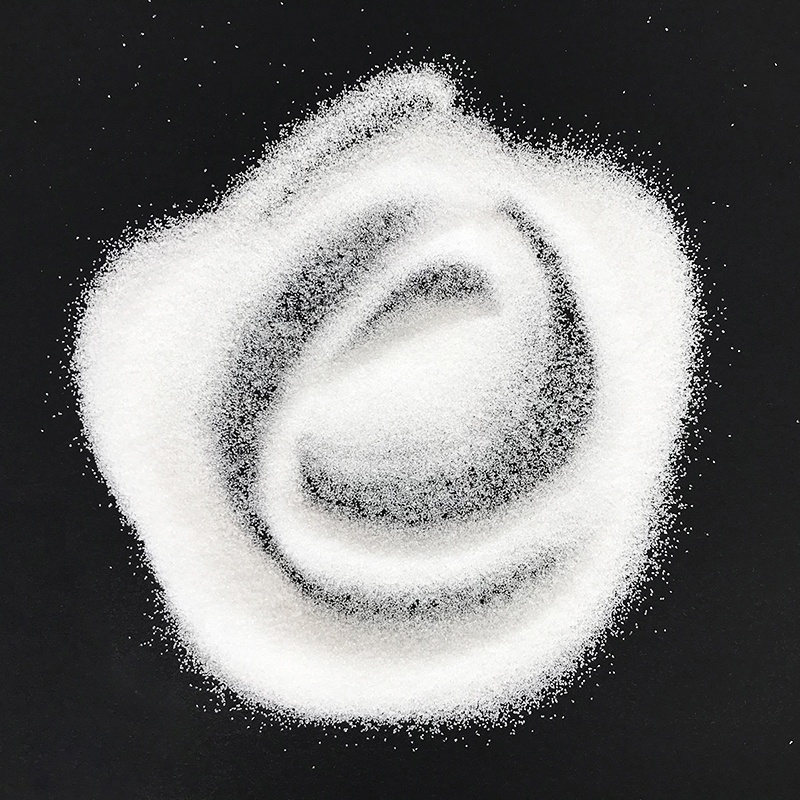
Бела стопена алумина (WA - бел алуминиум оксид)
Карактеристики:Висока содржина на алуминиум оксид (>99%), висока тврдост, силна способност за сечење, добри својства на самоострење и висока чистота со минимална контаминација со железо.
Погодни апликации:Отстранување на премаз од задната страна со висококвалитетно паметно LED огледало и декоративно глазирање од предната страна со висока јасност. Бидејќи го минимизира загадувањето со железо и ризикот од промена на бојата, тој е претпочитан абразив за апликации на кои им е потребен висококвалитетен пренос на светлина и чиста, униформна мат површина.
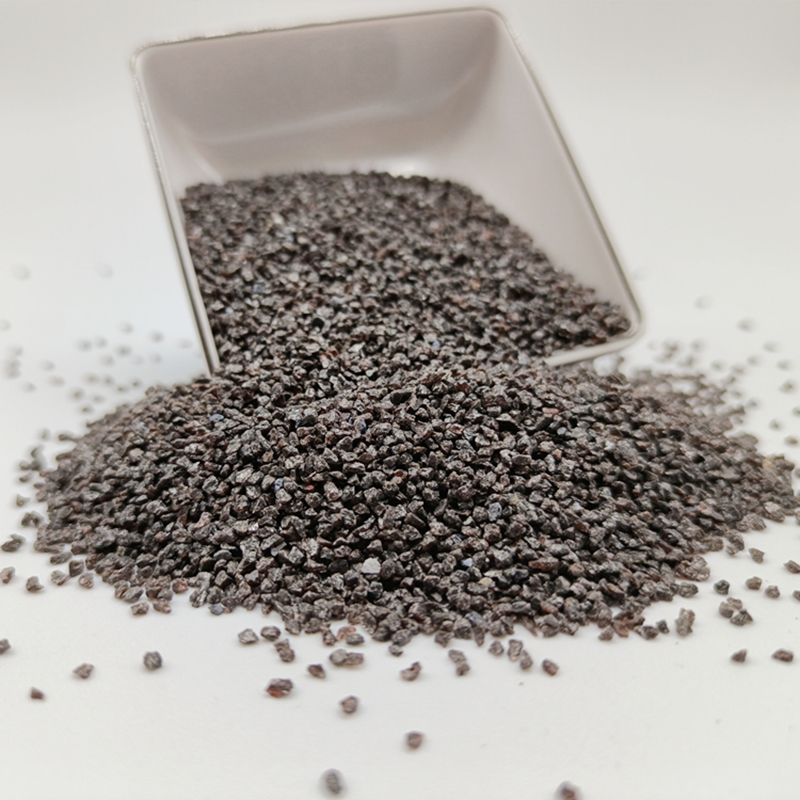
Кафеава стопена алумина (А — кафеав алуминиум оксид)
Карактеристики:Економична, релативно висока цврстина и ефикасни перформанси на сечење.
Погодни апликации:Брзо отстранување на сребрена боја и прајмер од задната страна на конвенционалните огледала во апликации каде што е важна исплатливоста. За обработка на огледала од висока класа, треба да се обрне внимание на потенцијалното влијание на траги од нечистотии.
3. Матрица за избор на големина на зрнестост, притисок и млазница
| Барање | Абразив | Големина на зрно | Притисок | Млазница |
|---|---|---|---|---|
| Отстранување на задната страна на LED диодите | Бела/кафеава фузирана алумина | 120#–180# | 0,30–0,45 МПа | Бор карбид, 6-8 мм |
| Ултра-фин мат финиш | Високочистота бела фузирана алумина | 220#–280# | 0,20–0,35 МПа | Бор/силициум карбид, 4-6 мм |
4. Клучни параметри на процесот и упатства за работа
4.1 Контрола на притисок
Се препорачува стабилен притисок при пескарење од приближно 0,3–0,4 MPa, при што пиштолот за прскање се одржува под агол од 45°–60° во однос на површината на огледалото за да се спречи кршење на работ.
4.2 Избор на млазница
Млазниците од бор карбид (B₄C) се препорачуваат поради нивната одлична отпорност на абење. Користете млазници Venturi за големи површини и микро млазници со прав отвор за детална работа.
4.3 Управување со конзистентноста на Grit
Користете систем за класификација на воздух и обновување на абразивни материи за да одржите конзистентна распределба на големината на честичките и да обезбедите рамномерно пренесување на светлината.
За нас
Како професионален добавувач на абразивни материјали, ние сме посветени на обезбедувањеБела фузирана алумина, Кафеава фузирана алуминаи прилагодени абразивни степени за обработка на стакло и апликации за површинска обработка.
За примероци или прилагодено решение за оптимизација на процесот на абразивно и пескарење, ве молиме контактирајте го нашиот технички тим.